


Voici une scène qui se répète plus souvent qu’elle ne le devrait dans les ateliers de finition des métaux. Un opérateur de polissage fait passer une ligne de polissage des pièces en acier inoxydable aux pièces en aluminium, conserve le même composé sur le banc et la surface ressort grise, tachée ou striée au lieu d'être brillante. La pièce n’est pas le problème, et la machine non plus. Le composé est. La pâte à polir pour aluminium n'est pas une pâte générique : c'est un mélange équilibré de grains abrasifs, de liant et de lubrifiant qui doit correspondre à la douceur du métal, à la dureté de la meule et à la finition que vous recherchez. Obtenez la bonne combinaison et une finition miroir sur aluminium devient reproductible. Si vous vous trompez, chaque lot est un pari.
Pourquoi le composé de polissage de l'aluminium nécessite une approche différente
L'aluminium pur fond à environ 660 °C, mais le problème pratique pour les polisseurs n'est pas la fusion, mais le caractère gommeux. Lorsqu'une meule de polissage appuie contre l'aluminium, le film de surface chauffe et se déforme avant que le grain abrasif puisse couper proprement. Un grain trop grossier fracture la surface. Une meule trop dure repousse les copeaux dans la pièce. Un composé trop agressif laisse une trace trouble que l’anodisation expose toujours.
La conclusion de la production est simple : L'aluminium a besoin d'un composé qui coupe avec une légère pression, contient suffisamment de liant lubrifiant pour garder la zone de contact froide et ne laisse aucun résidu nécessitant un nettoyage supplémentaire. C'est pourquoi les services de finition ne considèrent pas la pâte à polir comme une marchandise. Ils ont défini un produit pour la tôle 6061, un autre pour l'ADC12 moulé sous pression et un autre pour les jantes en alliage forgé. L'aluminium moulé sous pression tolère un composé légèrement plus agressif ; la feuille roulée s'étale rapidement et nécessite un grain plus fin. Le composé absorbe la majeure partie de cet ajustement.
Que contient un composé de polissage pour aluminium
Un composé conventionnel est constitué de particules abrasives en suspension dans un liant de graisses et de cires semblable à du savon. Sous l’effet du frottement, le liant fond et transfère un nouveau film d’abrasif sur la roue en rotation. L'abrasif fait la coupe ; le liant contrôle la température, lubrifie et emporte les copeaux. Pour l'aluminium, l'oxyde d'aluminium fondu est l'abrasif standard : oxyde d'aluminium brun pour un enlèvement rapide de la matière, oxyde d'aluminium blanc pour une action plus froide et plus propre. Il existe des composés de carbure de silicium, mais ils coupent de manière agressive et sont généralement réservés aux alliages plus durs.
Le codage couleur est le raccourci utilisé par l'industrie de la finition pour trier les composés sur le banc. Le tableau ci-dessous montre comment les couleurs courantes se lisent sur une ligne en aluminium :
| Composé | Caractère abrasif | Travail type sur aluminium |
|---|---|---|
| Jaune | Oxyde d'aluminium moyen | Finition de base découpée et brillante sur 6061 et 5052 |
| Rouge | Oxyde d'aluminium fin | Coloration finale et garniture décorative |
| Blanc | Oxyde d'aluminium très fin | Finition miroir avant revêtement transparent ou anodisation |
| Vert | Carbure de silicium fin / oxyde de chrome | Finitions satinées et brossées ; moins fréquent sur feuille souple |
| Composé liquide | Dépend de la formulation | Lignes automatisées avec dosage par pulvérisation ou à rouleaux |
Pour de nombreuses pièces en aluminium, un composé de polissage jaune est le cheval de bataille de tous les jours : il coupe assez rapidement pour éliminer les légères lignes d'usinage et laisse une base propre qu'un composé blanc ou rouge transforme en miroir au prochain passage.
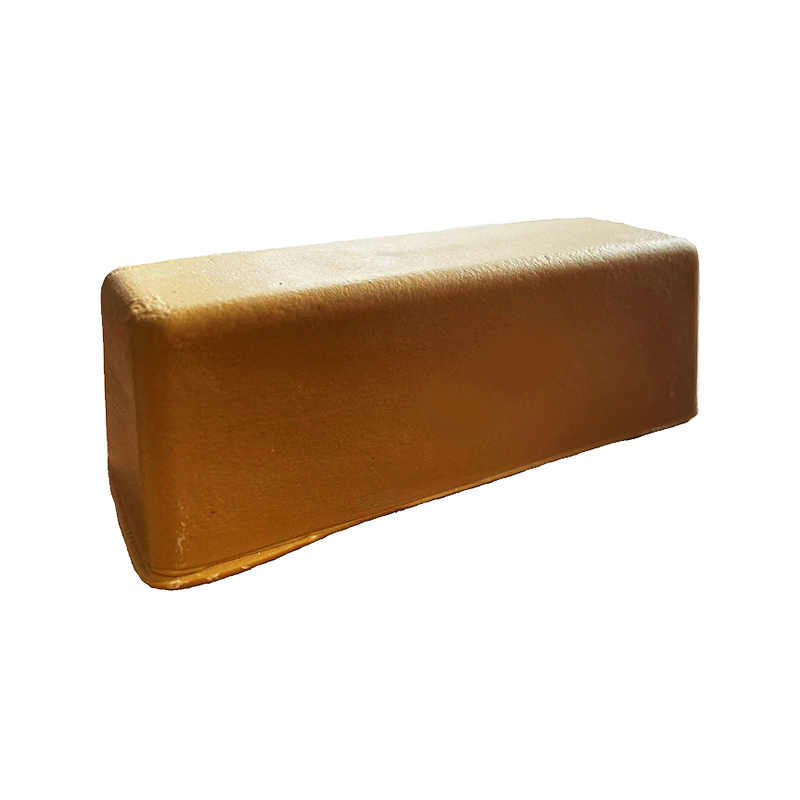 Composé de polissage jaune grossier pour le pré-polissage de l'aluminium Ce composé à haute teneur en alumine élimine les rayures profondes, les bavures et les couches d'oxyde dès la première étape de polissage, créant ainsi une base uniforme pour des composés plus fins ultérieurs. Voir le produit →
Découpe et coloration : la logique en deux étapes du polissage de l’aluminium
La finition professionnelle de l’aluminium divise le processus en deux étapes délibérément différentes. Lors de la phase de coupe, un composé plus grossier élimine les marques d'usinage, les rayures et les teintes thermiques. Lors de l’étape de coloration, un composé plus fin affine la surface pour lui donner un éclat propre et uniforme. Exécuter les deux étapes en une seule étape produit un compromis : la surface est soit encore rayée, soit polie si longtemps que la finition devient ondulée.
Sur une chaîne de production, les deux étapes sont des tâches distinctes, chacune avec sa propre roue et son propre composé :
- Découpe : pâte d'oxyde d'aluminium moyenne sur meule en sisal ou en toile durcie, pression modérée, un ou deux passages contrôlés.
- Coloration : un composé fin blanc ou rouge sur une roue en tissu doux, en exerçant une légère pression, jusqu'à ce que la surface se reflète uniformément sous une lumière inclinée.
- Contrôle : vérifier sous une lampe ratissante ; les taches et les taches floues ici signifient presque toujours une inadéquation composée, et non une erreur de l'opérateur.
La gamme Henghua couvre les deux côtés de cette séquence : des composés de polissage pour la barre de finition et des roues en tissu adaptées à chaque étape. Le roue en tissu trempé jaune pour aluminium se trouve délibérément au milieu : elle coupe plus fort qu'une meule en coton ordinaire mais a une finition plus lisse qu'une meule en sisal brut, ce qui en fait un pont pratique entre la coupe et la coloration.
 Jaune Hardened Cloth Wheel for Aluminum Finishing Une meule de polissage équilibrée pour l'aluminium qui coupe plus fort que le coton ordinaire tout en ayant une finition plus lisse que le sisal, reliant efficacement les étapes de coupe et de coloration. Voir le produit →
Faire correspondre le composé à la roue : la combinaison qui compte
Un composé de polissage pour aluminium ne fonctionne aussi bien que la roue sur laquelle il repose. Un composé grossier sur une meule molle et moelleuse perd la majeure partie de son mordant car la meule fléchit et roule sur les copeaux au lieu de présenter l'abrasif proprement. Un composé fin sur une meule dure peut brunir et maculer. Pour l’aluminium, les combinaisons pratiques ressemblent à ceci :
- Roue en sisal composé jaune — un enlèvement rapide de la matière et un enlèvement profond des lignes dès la première passe de contact.
- Roue à vent en tissu pliable ou durci composé jaune — estompage et éclaircissement après l'étape sisal.
- Roue pneumatique en tissu doux composé blanc — coloration finale et développement du miroir.
- Composé liquide standard pour roues à plan plat — finitions uniformes sur pièces formées ou profilées dans des cellules automatisées.
L’habitude d’un opérateur compte autant que le choix du produit. Chargez brièvement la roue – touchez la barre composée sur la roue en rotation pendant une ou deux secondes – plutôt que d'appuyer dessus continuellement. L'excès de composé est jeté inutilisé, charge la face de la roue avec du liant et augmente la température qui macule l'aluminium. Une roue correctement chargée libère le composé uniquement au point de contact.
Pour un aperçu complet des structures de roue, des choix de dureté et de la manière dont les variations de revêtement modifient la coupe, notre guide de roue de polissage parcourt les options roue par roue.
Considérations de production avant d’acheter un composé de polissage pour aluminium
L’achat d’un composé de polissage pour aluminium est différent de l’achat de matériel général. La véritable spécification est le comportement du produit sous friction, et plusieurs points déterminent s'il fonctionne sur le sol ou s'il échoue après le premier tambour :
- Cohérence des lots. Le pourcentage d'abrasif et la dureté du liant doivent rester les mêmes d'un tambour à l'autre ; un lot plus chaud s’étalera exactement comme une erreur de l’opérateur.
- Dispersion abrasive. Un composé mal mélangé libère des grains agglomérés, et chaque amas devient une égratignure profonde aléatoire qu'aucune passe de finition ne peut éliminer.
- Point de ramollissement et stockage. Les composés se ramollissent sous la chaleur estivale et durcissent dans les entrepôts froids. Vérifiez le point de ramollissement et éloignez les barres des radiateurs et du soleil direct.
- Format d'emballage. Les barres conviennent aux bancs manuels, les liquides conviennent aux systèmes de dosage automatique et les tailles de blocs personnalisées réduisent les déchets sur les roues profilées.
Le contrôle du processus par le fabricant fait partie du produit. Ningbo Henghua produit la gamme complète de composés depuis 2016 dans un atelier de 3 500 mètres carrés avec plus de 10 lignes de production de meules de polissage et des lignes de remplissage automatiques pour composés liquides, exportant vers l'Amérique du Sud, l'Europe, les États-Unis et le Moyen-Orient. En pratique, cela signifie le même comportement de fusion et la même coupe d’un tambour à l’autre – ce qui est exactement ce qu’un opérateur ne peut pas vérifier à l’œil nu.
Avant de commander en gros, effectuez un essai sur votre matériel réel dans des conditions de production. Testez au moins quelques dizaines de pièces sur trois variables (vitesse de roue, type de roue et pression de contact) et enregistrez le résultat dans les instructions de travail de l'opérateur. Un composé qui réussit ce test maintiendra la lignée stable pour l’ensemble du lot.
Où le composé de polissage en aluminium fait le gros du travail
L’aluminium est l’un des métaux les plus polis de l’industrie manufacturière moderne. Les jantes en alliage automobile et les garnitures brillantes, les pièces structurelles aérospatiales, les ustensiles de cuisine en aluminium et les ferrures passent tous par une station de polissage avant le revêtement ou l'assemblage. Chaque industrie établit une norme différente : les acheteurs d'automobiles n'acceptent pas de voile sur les faces des roues ; la préparation des surfaces aérospatiales doit être exempte de défauts avant l'anodisation ; Les fabricants d'ustensiles de cuisine ont besoin d'une finition intérieure propre et uniforme qui ne piège pas les résidus.
Pour les fabricants de pièces automobiles, le composé fait généralement la différence entre une finition miroir stable et une pile de déchets quotidiens. Notre application de finition de surface automobile La page montre comment la séquence de composés et de roues est organisée pour ce secteur. Dans l'aérospatiale, les ustensiles de cuisine et la quincaillerie, la logique est la même : identifier l'alliage, définir la finition requise, puis sélectionner le composé et la paire de roues, même lorsque les tolérances diffèrent.
Pour les ateliers qui alternent entre l'aluminium, l'acier inoxydable et le cuivre sur le même banc, un composé de polissage des métaux maintient le nombre de SKU sous contrôle. Il produit une coupe et une couleur acceptables sur plusieurs métaux mous, ce qui facilite la planification, même si la finition miroir ultime sur l'aluminium nécessite toujours un composé blanc dédié.
 Composé de polissage de métaux polyvalent pour plusieurs métaux Un composé unique qui fonctionne sur l'acier inoxydable, le cuivre et le chrome, simplifiant les inventaires en atelier tout en offrant une coupe et une brillance acceptables sur les métaux mous. Voir le produit →
La pâte à polir pour aluminium est rarement l'élément le plus cher de la liste des consommables, mais elle détermine si la finition de la surface ressemble à celle d'un produit ou à celle d'un prototype. Achetez avec un processus clair : identifiez l'alliage, définissez la finition requise, définissez la séquence des roues et testez le composé à une vitesse de production réelle avant qu'il n'atteigne le banc. Une fois ces variables sous contrôle, le polissage de l’aluminium devient une opération planifiée avec des résultats reproductibles – et non un métier d’essais et d’erreurs.


