


Un superviseur de finition dans une usine de pièces automobiles fait passer chaque semaine le même support en acier inoxydable sur la même ligne de polissage. Un matin, la finition miroir échoue. Le composé n'a pas changé. La vitesse des roues n'a pas changé. L'opérateur n'a pas changé. La seule variable est le lot de tampons de polissage. C’est ainsi que de nombreux fabricants apprennent à leurs dépens que le choix des plaquettes n’est pas un détail mineur ; c'est le point de départ de la qualité de surface.
La réponse pratique à la question « quels tampons de polissage utiliser » se résume à trois décisions. Choisissez la fibre et la dureté en fonction du métal de base. Choisissez la structure du patin en fonction de l'étape de finition. Vérifiez la cohérence du tampon avant qu’il n’atteigne la production. Si vous réussissez ces trois éléments, la plupart des défauts de surface deviennent évitables. Ce guide se concentre sur la finition industrielle des métaux, où les choix de tampons sont jugés autant par les taux de rebuts et les heures de retouche que par la brillance cosmétique.
Laissez le métal de base choisir la famille de tampons
Les fabricants demandent souvent une meule de polissage universelle qui s'occupe de tout. En pratique, un tampon universel est un compromis qui ne fonctionne bien sur aucun métal. L'acier inoxydable a besoin d'une fibre naturelle agressive pour son premier passage. L'aluminium a besoin d'une surface de contact plus douce pour éviter les déchirures. Le cuivre et le laiton se situent entre les deux, et les métaux précieux nécessitent les matériaux les plus doux à base de coton.
| Métal commun | Tampon de premier étage | Pad de dernière étape | Principal risque à contrôler |
|---|---|---|---|
| Acier inoxydable | Composé vert de roue en sisal | Roue en tissu durci composé blanc | Surchauffe et maculage |
| Aluminium | Roue en tissu durci composé rouge | Roue en flanelle douce ou en tissu pneumatique | Galling et chargement des tampons |
| Cuivre / laiton | Roue en tissu moyen composé rouge | Roue en tissu doux composé blanc | Chargement et couleur inégale |
| Or / argent / bijoux | Roue de coton à bijoux composé jaune | Roue en coton bijoux blanc | Contamination croisée entre alliages |
Considérez la table comme un cadre de départ et non comme une recette fixe. La vitesse de la machine, la pression appliquée et l'état de la surface entrante peuvent vous déplacer d'un tampon plus doux ou plus dur que la suggestion standard. Réparez d'abord le métal de base, puis ajustez au sein de cette famille en fonction de vos propres résultats de tests.
Construction des tampons : le véritable moteur de la coupe et de la finition
Les tampons de polissage sont souvent regroupés par matériau, mais la construction détermine les performances. Une meule en sisal coupe de manière agressive car les fibres naturelles rigides créent une pression ponctuelle élevée sur la pièce. Une meule en tissu plié coupe moins mais produit une surface plus propre et plus brillante. Une meule pneumatique souple s'adapte aux pièces courbes, c'est pourquoi elle apparaît lors de l'étape de polissage final. La dénomination des couleurs varie selon le fabricant, vérifiez donc toujours la dureté au toucher ou sur la fiche technique, et non par le nom seul.
- Roues en sisal éliminer les marques d'usinage et les rayures profondes. Il s'agit du premier passage standard sur l'acier inoxydable et les alliages durs.
- Roues à vent pliantes en tissu offrent une large gamme de dureté, des modèles verts durs pour l'affinement des coupes aux modèles jaunes doux pour l'éclaircissement.
- Roues en tissu durci utilisez un tissu traité pour conserver un tranchant stable, ce qui les rend fiables sur les surfaces planes et les lignes automatisées.
- Roues pneumatiques en tissu doux gonflez pour suivre les contours sans creuser dans les bords, idéal pour le polissage final des pièces incurvées ou inégales.
- Roues à lamelles mélangez les bords et ébavurez les profils là où une roue plate ne peut pas atteindre.
- Roues en coton bijoux sont l’option la plus douce, utilisée pour les métaux précieux et les petits composants.
Pour le premier passage agressif sur l'acier inoxydable, un roue en sisal plat noir est un point de départ éprouvé. Il retient bien le composé et produit la coupe nécessaire avant qu'une roue à tissu puisse prendre le relais.
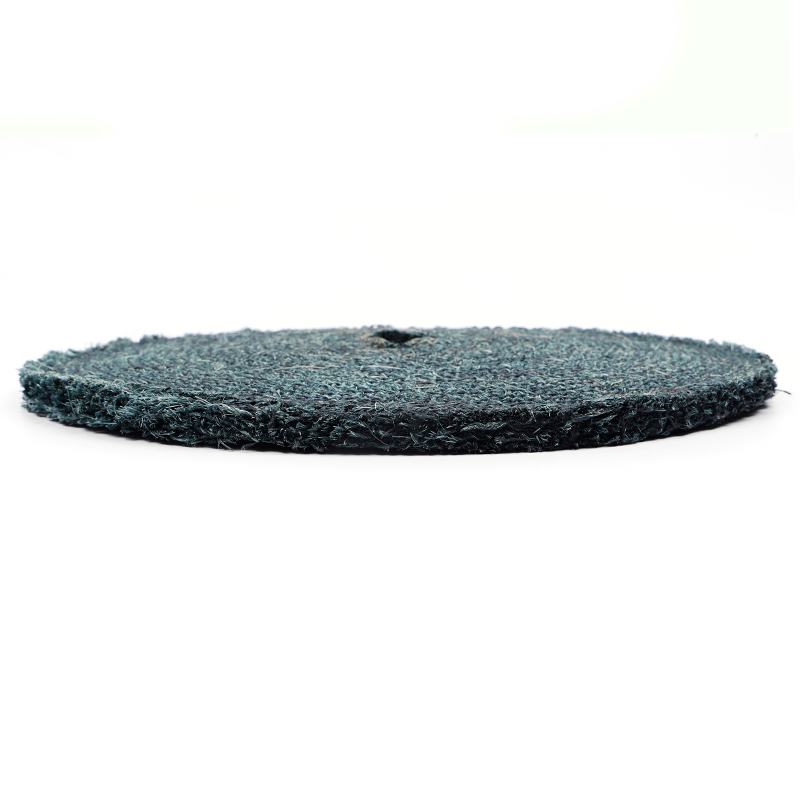 Roues en sisal plat noir Fabricants en gros et sur mesure - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd est un fabricant en gros et personnalisé de roues en sisal plat noir de Chine, des roues en sisal plat noir... Voir le produit →
Créez une séquence en deux étapes pour des résultats cohérents
N'essayez pas de réparer tous les défauts avec un seul tampon. Une séquence fiable utilise un tampon de découpe pour éliminer les dommages et un tampon de finition pour affiner la surface. Fabricants de pièces automobiles s'appuyer quotidiennement sur cette logique, et le même principe s'applique à la quincaillerie, aux ustensiles de cuisine et aux travaux aérospatiaux.
- Étape de coupe : Utilisez une roue en sisal ou à lamelles avec un composé de polissage vert pour éliminer les rayures profondes, les lignes de soudure et les marques d'usinage. Gardez la roue habillée et l'application du composé uniforme.
- Étape de nettoyage : Passez à une meule en tissu moyen ou durci avec un composé rouge pour estomper la coupe et éliminer la brume laissée par la meule en sisal. Cette étape définit la surface avant le polissage final.
- Étape finale : Passez à un chiffon doux ou à une roue pneumatique avec un composé blanc pour produire la finition miroir finale. Utilisez une légère pression et une vitesse de surface plus élevée pour un résultat propre.
En pratique, l’étape de nettoyage sépare les bons résultats des excellents. Un roue en tissu rouge pour acier inoxydable donne aux opérateurs un avantage stable et reproductible à cette étape, ce qui est important lorsque vous devez maintenir une finition constante sur de longues séries de production.
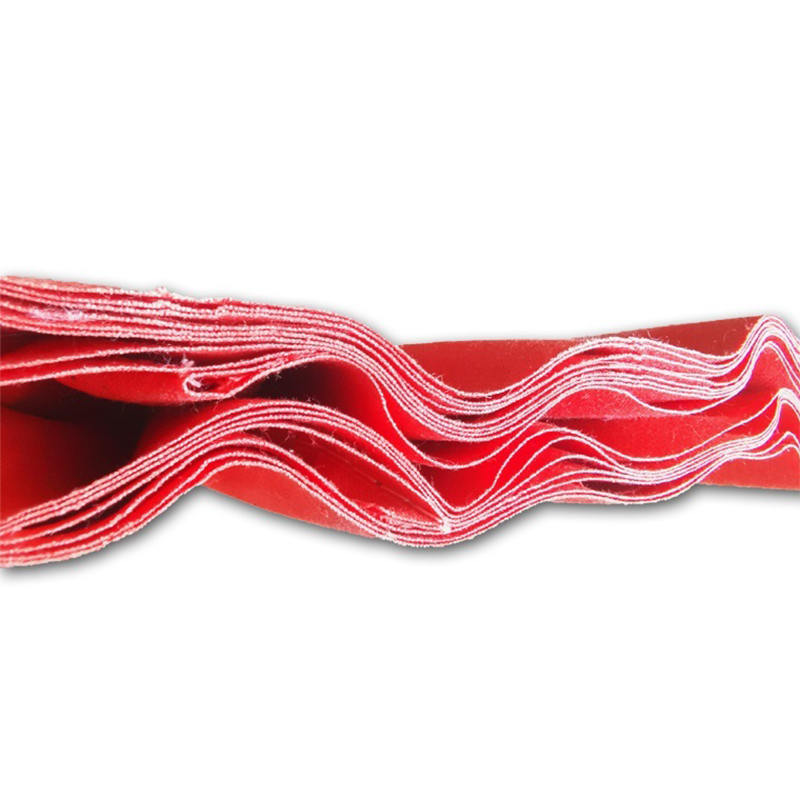 Roue en tissu rouge pour les fabricants en gros et sur mesure d'acier inoxydable - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd est une roue en tissu rouge de Chine pour le fabricant en gros et sur mesure d'acier inoxydable, le caillot rouge... Voir le produit →
Les métaux mous nécessitent une approche plus douce
L'aluminium, le cuivre et le laiton se comportent différemment de l'acier car ils se déforment sous la pression au lieu de se couper proprement. Une roue en sisal dur sur de l'aluminium peut s'enfoncer et créer des déchirures pires que le défaut d'origine. La solution est un tampon plus doux, une pression plus légère et un composé qui résiste à la charge.
Lors du polissage de l'aluminium, le roue en tissu trempé jaune pour aluminium est un juste milieu pratique. Il est suffisamment ferme pour conserver sa forme mais suffisamment souple pour éviter de creuser la pièce. Associez-le à une vitesse de broche inférieure et inspectez régulièrement la face du tampon pour déceler du métal incrusté.
 Roue en tissu trempé jaune pour les fabricants en gros et sur mesure d'aluminium - Ning Henghua Metal Surface Treatment Technology Co., Ltd est une roue en tissu trempé jaune de Chine pour le fabricant en gros et sur mesure d'aluminium, jaune... Voir le produit →
Les métaux mous génèrent également plus de chaleur au point de contact car le matériau offre moins de résistance et crée plus de friction. La chaleur accélère le chargement du tampon et peut décolorer la pièce. Réduisez la pression, augmentez la vitesse de la roue uniquement si la conception des plaquettes le permet et conservez un jeu de plaquettes dédié à l'aluminium afin d'éviter la contamination croisée par les fibres d'acier.
La machine, la vitesse et la pression changent les règles
Un même tampon peut se comporter très différemment sur une meuleuse d'établi, un outil manuel pneumatique ou une cellule de polissage robotisée. La sélection du tampon doit inclure la machine car la vitesse de surface et la pression appliquée sont définies par l'équipement, et non par le tampon seul. Les meuleuses d'établi fonctionnent généralement entre 2 800 et 3 400 tr/min, tandis que les outils pneumatiques varient considérablement, alors vérifiez toujours la vitesse périphérique nominale du tampon avant de modifier les configurations.
- Ponceuses d'établi et de sol : Des roues plus grandes en sisal et en tissu, généralement de 200 à 400 mm, offrent la vitesse de surface élevée nécessaire à l'étape de coupe.
- Outils pneumatiques à main : Les petites roues pneumatiques en tissu doux suivent les surfaces courbes et conviennent parfaitement aux travaux de polissage final et de retouche.
- Lignes automatisées : La densité et l'équilibre des patins doivent être constants d'une roue à l'autre, car les robots ne peuvent pas s'adapter à un point mou ou dur.
- Cellules CNC et robotiques : Utilisez des meules en tissu durci avec des valeurs de dureté prévisibles afin que les paramètres du processus restent valides dans le temps.
Si vous convertissez une opération manuelle en une opération automatisée, resélectionnez le pad plutôt que de réutiliser la même molette. Les robots maintiennent une pression constante, de sorte qu'un tampon ressenti directement à la main peut être trop agressif ou trop mou sous une force fixe.
Que vérifier avant de mettre un pad en production
Acheter des tampons de polissage uniquement par couleur ou par marque est risqué car la même couleur peut avoir des densités différentes selon les fournisseurs. Avant de vous engager dans une zone de production, évaluez les facteurs suivants :
- Cohérence des lots : Vérifiez la dureté, le mélange de fibres et l'équilibre sur plusieurs tampons du même lot. Une petite variation de densité peut modifier sensiblement la finition.
- Durabilité des bords : Recherchez des coutures et un traitement des bords qui survivront à la vitesse de contact de votre machine. Les bords faibles provoquent des oscillations et une usure inégale.
- Options de dimensionnement et d'arbre : Vérifiez le diamètre extérieur, le trou central et l'épaisseur par rapport aux spécifications de votre broche avant de commander en volume.
- Compatibilité composée : Certains composés saturent rapidement certains matériaux des tampons. Testez la combinaison complète tampon-composé avant de passer à l’échelle.
La plupart des fournisseurs, y compris Henghua, prennent en charge les tailles personnalisées et les ajustements de dureté via leur service de meule de polissage personnalisé . Un court essai avec un petit lot coûte moins cher que le remplacement d'une commande de production complète qui ne répond pas à vos normes de finition.


